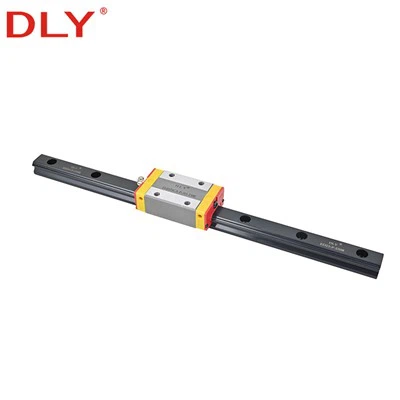
Vít biVàhướng dẫn tuyến tínhlà hai thành phần cốt lõi của bất kỳ hệ thống chuyển động tuyến tính chính xác nào - nhưng việc chọn riêng từng thành phần một cách chính xác là chưa đủ. Độ chính xác của hệ thống, tuổi thọ sử dụng và khả năng chịu tải của tổ hợp kết hợp phụ thuộc vào mức độ kết hợp giữa hai thành phần với nhau, độ chính xác của chúng được căn chỉnh trong quá trình lắp đặt và liệu sự phân bổ tải giữa chúng có được hiểu chính xác hay không.
Bài viết này đề cập đến sự phân chia chức năng giữa vít bi và thanh dẫn hướng tuyến tính, cách khớp cấp độ chính xác và kích thước của chúng, dung sai song song và căn chỉnh thực sự có ý nghĩa gì trong thực tế cũng như trình tự lắp đặt chính xác giúp ngăn ngừa các lỗi lắp ráp phổ biến nhất.
1. Mỗi thành phần làm gì - và nó không thể làm gì một mình
Hiểu ranh giới chức năng giữa vít bi và dẫn hướng tuyến tính là điểm khởi đầu để thiết kế hệ thống chính xác.
Vít bi: Dẫn động trục và định vị
Vít bi chuyển đổi chuyển động quay từ động cơ thành chuyển động tuyến tính có kiểm soát thông qua sự tuần hoàn của các bi giữa trục ren và đai ốc. Chức năng chính của nó là truyền lực dọc trục và điều khiển vị trí của cỗ xe chuyển động dọc theo trục di chuyển.
Các đặc điểm chính: hiệu suất truyền cao (thường trên 90%); mối quan hệ chuyển dịch-đến-có thể dự đoán được; khả năng chịu tải dọc trục mạnh mẽ; khả năng lặp lại cao trong điều khiển servo vòng lặp-đóng.
Những chức năng mà vít bi không được thiết kế để thực hiện: chống lại các lực ngang, tải trọng hướng tâm hoặc tải trọng mô men được tạo ra bởi tải trọng bù hoặc lực cắt. Khi những tải trọng này tác dụng lên đai ốc vít bi, chúng sẽ làm tăng tốc độ mài mòn trên các rãnh đai ốc và giảm đáng kể tuổi thọ sử dụng.
Hướng dẫn tuyến tính (Đường ray và Khối): Hướng dẫn và hỗ trợ tải
Dẫn hướng tuyến tính hạn chế bàn trượt chuyển động theo đường thẳng và chịu tất cả tải trọng mà vít bi không được - tải trọng hướng tâm (dọc trên trục ngang), tải trọng ngang (ngang) và tải trọng mô men được tạo ra khi tải trọng hoặc lực cắt được bù khỏi đường tâm dẫn hướng.
Đặc điểm chính: độ cứng cao ở bốn hướng tải; độ thẳng tuyệt vời trong hành trình dài; ma sát lăn thấp; khả năng chống lại tải trọng mô men thông qua sự trải rộng của các khối vận chuyển dọc theo đường ray.
Điều mà hướng dẫn tuyến tính không thể tự thực hiện: cung cấp-truyền động tuyến tính hiệu quả cao hoặc định vị chính xác. Dẫn hướng tuyến tính hạn chế chuyển động nhưng không tạo ra chuyển động đó.
Phòng chức năng
| Thành phần | Chức năng chính | Tải nó mang | Không thể xử lý |
|---|---|---|---|
| Vít bi | Truyền động trục và định vị | Lực đẩy dọc trục | Tải trọng ngang, hướng tâm, mô men |
| Hướng dẫn tuyến tính | Ràng buộc tuyến tính và hỗ trợ tải | Tải trọng xuyên tâm, ngang, mômen | Chức năng lái xe hoặc định vị |
Khi cả hai thành phần được khớp và lắp đặt chính xác, cả hai thành phần đều không được yêu cầu mang tải ngoài mục đích thiết kế của nó. Đây là yêu cầu cơ bản để đạt được tuổi thọ sử dụng định mức ở cả hai bộ phận cùng một lúc.
2. Tại sao phải phù hợp với các vấn đề về cấp độ chính xác
Độ chính xác định vị của hệ thống hoàn chỉnh bị giới hạn bởi bất kỳ thành phần nào có độ chính xác thấp hơn - bất kể thành phần kia được chế tạo chính xác như thế nào. Việc ghép nối vít bi nối đất C3 với cấp dẫn hướng tuyến tính-tiêu chuẩn sẽ tạo ra một hệ thống bị giới hạn bởi lỗi độ thẳng của dẫn hướng chứ không phải do độ chính xác của đầu vít. Chi phí cao hơn của vít-cao cấp không mang lại lợi ích gì.
Cách tiếp cận thực tế là so sánh các cấp độ chính xác sao cho cả hai thành phần đóng góp gần như bằng nhau vào ngân sách định vị của hệ thống.
| Cấp vít bi | Độ chính xác của chì (trên 300mm) | Phù hợp với cấp hướng dẫn tuyến tính | Chặn hết |
|---|---|---|---|
| C7 (cán) | ± 0,05mm | Lớp tiêu chuẩn | ± 0,02mm |
| C5 (mặt đất) | ± 0,02mm | Độ chính xác cao (loại H) | ± 0,01mm |
| C3 (mặt đất) | ± 0,008mm | Cấp chính xác (cấp P) | ± 0,005mm |
Đối với hầu hết các trung tâm gia công CNC và thiết bị tự động hóa chính xác, vít bi mài C5 được ghép nối với thanh dẫn hướng tuyến tính cấp H{1}} là sự kết hợp tiêu chuẩn. Vít cuộn C7 kết hợp với thanh dẫn hướng tiêu chuẩn bao gồm tự động hóa nói chung, máy móc chế biến gỗ và các ứng dụng có dung sai định vị là ±0,05mm hoặc rộng hơn.
Phù hợp với kích thước
Khi sử dụng vít bi và dẫn hướng tuyến tính trên cùng một trục, chiều rộng của ray dẫn hướng phải có cùng kích thước với đường kính trục vít. Vít bi có đường kính-lớn dẫn động cỗ xe được đỡ trên các ray hẹp có kích thước nhỏ tạo ra độ cứng không khớp - dẫn hướng bị lệch dưới tải ngay cả khi vít được đặt đúng vị trí, gây ra lỗi định vị mà vít bi không thể bù đắp được.
Là một tài liệu tham khảo thực tế:
| Đường kính trục vít me bi | Chiều rộng đường ray HDR được đề xuất | Ứng dụng điển hình |
|---|---|---|
| 12–16mm | HDR15 | Thiết bị chính xác nhỏ, tự động hóa ánh sáng |
| 20–25 mm | HDR20–HDR25 | Định tuyến CNC tiêu chuẩn, tự động hóa chung |
| 32mm | HDR25–HDR30 | Trung tâm gia công chính xác, CNC nặng |
| 40mm trở lên | Dòng con lăn HDR35–HDR45 hoặc RD | Máy công cụ hạng nặng, giàn-tải trọng cao |
3. Tính song song: Dung sai nghĩa là gì và điều gì xảy ra khi vượt quá dung sai
Trục vít bi và trục ray dẫn hướng tuyến tính phải song song trong phạm vi dung sai xác định. Trong hầu hết các ứng dụng tự động hóa chính xác và CNC, độ lệch song song cho phép giữa trục vít và đường ray là 0,02–0,05 mm trên 300 mm hành trình, tùy thuộc vào cấp độ chính xác của hệ thống.
Khi vượt quá dung sai này, đai ốc bị ép sang một bên tại mọi điểm trong hành trình - đai ốc không thể ngồi tự nhiên thẳng hàng với ray và nó tạo ra tải trọng bên đồng thời lên cả bi đai ốc và khối dẫn hướng. Hậu quả là:
- Tăng lực cản khi chạy trong suốt hành trình, có thể thấy rõ khi dòng điện truyền động cao hơn ở tốc độ không đổi
- Độ mòn tăng nhanh ở cả đai ốc và khối dẫn hướng do cả hai đều mang tải trọng không được thiết kế cho
- Lỗi định vị mang tính chu kỳ và phụ thuộc vào hành trình- và ngày càng trầm trọng hơn khi độ mài mòn tăng lên
Đo độ song song một cách chính xác yêu cầu một chỉ báo quay số được gắn trên bàn trượt, với đầu dò tiếp xúc trực tiếp với trục vít - chứ không phải đai ốc cũng như bề mặt bàn làm việc. Di chuyển bàn trượt từ từ hết hành trình và ghi lại tổng độ lệch của chỉ báo. Bất kỳ sai lệch nào vượt quá dung sai của hệ thống đều yêu cầu phải hiệu chỉnh vị trí đỡ đường ray hoặc vít trước khi đưa máy vào sử dụng.
4. Phân phối tải trọng: Vít me bi và thanh dẫn hướng chia sẻ công việc như thế nào
Trong hệ thống chuyển động tuyến tính được thiết kế chính xác, sự phân bổ tải trọng giữa vít bi và dẫn hướng tuyến tính tuân theo một nguyên tắc rõ ràng: vít bi chỉ chịu tải dọc trục; các hướng dẫn tuyến tính mang mọi thứ khác.
Đường dẫn lái xe:
Mômen động cơ → Khớp nối → Xoay vít bi → Dịch chuyển tuyến tính đai ốc → Chuyển động vận chuyển
Hướng dẫn và tải đường dẫn hỗ trợ:
Đường ray được cố định vào đế máy → Khối vận chuyển lăn dọc theo đường ray → Vận chuyển bị ràng buộc theo chuyển động thẳng-, tải trọng ngang và mô men được truyền sang đường ray
Quản lý tải trong thực tế:
Đai ốc vít bi có kích thước bằng Ca (tải trọng động định mức) so với tải trọng dọc trục tương đương - bao gồm lực đẩy động cơ, lực gia tốc và bất kỳ thành phần dọc trục nào của lực cắt. Tải trọng mô men từ tải trọng bù hoặc lực cắt phải được tính toán riêng cho hệ thống dẫn hướng tuyến tính, sử dụng định mức tải trọng mô men của nhà sản xuất dẫn hướng cho từng hướng (bước, nghiêng, cuộn).
Một lỗi thiết kế phổ biến là định cỡ vít bi một cách chính xác cho tải trọng dọc trục trong khi chưa-chỉ định các dẫn hướng tuyến tính cho điều kiện mô men. Trên trục Y mang cụm trục chính nặng, mômen được tạo ra bởi phần nhô ra của trục chính có thể gấp hai đến ba lần tải trọng hướng tâm chỉ tính từ trọng lượng tải trọng. Khối dẫn hướng có kích thước chính xác cho tải trọng hướng tâm nhưng có kích thước nhỏ hơn để đánh giá mô men sẽ mòn nhanh hơn đáng kể so với dự đoán về tuổi thọ định mức của nó.
5. Nguyên tắc thiết kế chính
So khớp các lớp chính xác
Chọn cấp độ vít bi và dẫn hướng tuyến tính để không thành phần nào là trở ngại duy nhất đối với độ chính xác của hệ thống. Hãy tham khảo bảng-so khớp cấp độ ở Phần 2.
Kiểm soát độ song song trong phạm vi dung sai
Độ song song giữa trục vít và trục ray dẫn hướng phải được xác minh bằng đồng hồ quay số trước khi đưa máy vào sử dụng. Đừng dựa vào sự căn chỉnh trực quan hoặc giả định rằng đế được gia công phẳng đảm bảo tính song song một cách tự động.
Áp dụng tải trước chính xác cho cả hai thành phần
Tải trước lên đai ốc vít bi giúp loại bỏ phản ứng ngược dọc trục. Tải trước trên các khối dẫn hướng tuyến tính giúp giảm khe hở và cải thiện độ cứng. Cả hai đều cần thiết cho một hệ thống có-có tính lặp lại cao.
Tuy nhiên, tải trước không miễn phí - nó làm tăng ma sát khi chạy và sinh nhiệt. Tải trước quá mức sẽ rút ngắn thời gian sử dụng mà không cải thiện độ chính xác vượt quá một điểm. Chọn lớp tải trước phù hợp với yêu cầu về độ cứng và độ chính xác của ứng dụng, chứ không phải tùy chọn có sẵn cao nhất.
Xác minh tốc độ tới hạn cho các trục hành trình dài
Trục vít bi có tốc độ tới hạn phụ thuộc vào đường kính trục, chiều dài không được hỗ trợ và cấu hình hỗ trợ đầu cuối. Đối với các ứng dụng hành trình-tốc độ cao hoặc hành trình dài-, tốc độ vận hành phải được xác minh theo giới hạn tốc độ tới hạn - với hệ số an toàn thích hợp - trước khi đường kính trục được xác định cuối cùng. Vận hành trên tốc độ tới hạn sẽ gây ra hiện tượng cộng hưởng trục, tiếng ồn và mài mòn nhanh chóng.
Bảo vệ cả hai thành phần khỏi bị nhiễm bẩn
Mảnh vụn, chất làm mát và bụi xâm nhập vào đai ốc vít bi hoặc khối dẫn hướng tuyến tính làm tăng tốc độ mài mòn nhanh hơn bất kỳ yếu tố vận hành nào khác. Các vòng bịt, cần gạt nước, ống thổi và nắp phải là một phần của thiết kế hệ thống chứ không phải là một phần suy nghĩ lại. Đai ốc vít me bi trong môi trường gia công đặc biệt cần loại trừ phoi và chất làm mát hiệu quả.
6. Trình tự cài đặt đúng
Thứ tự cài đặt quan trọng. Lỗi lắp ráp phổ biến nhất - lắp vít trước rồi cố gắng buộc các thanh ray thẳng hàng với nó - tạo ra ứng suất bên trong ở cả hai bộ phận gây ra hiện tượng bám dính, mài mòn không đều và hỏng hóc sớm.
Trình tự đúng:
Bước 1 - Chuẩn bị đế lắp
Gia công các bề mặt lắp đặt cho thanh ray và bộ phận đỡ vít đạt độ phẳng và độ song song cần thiết. Kiểm tra bằng thước thẳng hoặc tấm bề mặt chính xác. Hình học cơ sở đặt tham chiếu căn chỉnh cho mọi thứ tiếp theo.
Bước 2 - Lắp đặt ray dẫn hướng tuyến tính
Gắn cả hai thanh ray bằng các bu lông được siết nhẹ theo trình tự. Kiểm tra độ thẳng dọc theo từng ray và độ song song giữa hai ray. Điều chỉnh cho đến khi cả hai đều nằm trong mức cho phép. Chỉ sau đó mới siết chặt các bu lông đến mômen xoắn quy định theo hình chữ thập để tránh làm xoắn đường ray.
Bước 3 - Lắp cụm vít bi
Cố định bộ đỡ vít bi - đầu cố định trước, đầu nổi thứ hai. Đầu cố định ràng buộc trục theo chiều dọc; đầu nổi cho phép giãn nở nhiệt dọc theo trục trục mà không tạo ra ứng suất bên trong. Không cố định cứng cả hai đầu - đây là lỗi lắp đặt phổ biến khiến trục phát triển tải trước dọc trục khi nó nóng lên trong quá trình vận hành.
Bước 4 - Lắp bàn trượt và căn chỉnh đai ốc
Lắp vỏ đai ốc vào xe trước khi cố định cố định. Xoay trục vít bằng tay hết hành trình. Đai ốc phải nổi theo hướng thẳng hàng tự nhiên với đường ray mà không có sự thay đổi về ràng buộc hoặc lực cản. Chỉ sau khi xác nhận rằng hành trình trơn tru, nhất quán trong toàn bộ hành trình thì các bu lông vỏ đai ốc mới được siết chặt theo thông số kỹ thuật.
Buộc vỏ đai ốc vào một vị trí cố định để bù đắp cho sự lệch trục vít-với-đường ray là lỗi lắp đặt tai hại nhất. Nó tạo ra một tải trọng ngang không đổi lên đai ốc tại mọi điểm trong hành trình - kể từ giờ hoạt động đầu tiên.
Bước 5 - Áp dụng tải trước và bôi trơn
Áp dụng tải trước được chỉ định cho cả đai ốc vít và khối dẫn hướng. Bôi lượng dầu bôi trơn ban đầu vào cả đai ốc và ray dẫn hướng trước khi vận hành lần đầu.
Bước 6 - Chạy thử và xác minh
Chạy trục ở tốc độ thấp trong toàn bộ hành trình, theo dõi sự thay đổi điện trở, tiếng ồn hoặc mức tăng nhiệt độ. Tăng dần đến tốc độ hoạt động. Kiểm tra độ lặp lại định vị trước khi đưa máy vào sản xuất.
| Mục cài đặt | Tại sao nó quan trọng |
|---|---|
| Độ phẳng của đế và độ song song | Đặt tham chiếu căn chỉnh cho tất cả các bước tiếp theo |
| Độ thẳng và độ song song của đường ray | Xác định độ thẳng của đường vận chuyển |
| Hỗ trợ cố định và kết thúc nổi | Kiểm soát sự giãn nở nhiệt mà không tạo ra ứng suất trục |
| Căn chỉnh vỏ đai ốc (thả nổi, sau đó cố định) | Ngăn chặn tải bên liên tục từ ngày đầu tiên |
| Tải trước - cả hai thành phần | Loại bỏ khe hở, cải thiện độ cứng và độ lặp lại |
| Bôi trơn trước lần chạy đầu tiên | Ngăn chặn tình trạng mài mòn-khi khởi động trong quá trình vận hành thử |
7. Ví dụ về Trung tâm gia công CNC 3 trục điển hình
Một trung tâm gia công 3 trục tiêu biểu với bàn làm việc 1200mm × 1000mm và khả năng lặp lại định vị ±0,005mm:
| Trục | Vít bi | Hướng dẫn tuyến tính | Tốc độ nhanh | Tải trọng cắt điển hình |
|---|---|---|---|---|
| X | Ø32mm, chì 10 mm, nối đất C5, đai ốc đôi DFU | 2 × ray HDR30, cấp H{2}}, tải trước trung bình | 15 m/phút | ~1,0kN (phay mặt bên) |
| Y | Ø32mm, chì 10 mm, nối đất C5, đai ốc đôi DFU | 2 × ray HDR30, cấp H{2}}, tải trước trung bình | 15 m/phút | ~1,1kN (xẻ rãnh) |
| Z | Ø25mm, dây dẫn 5mm, nối đất C5, SFU hoặc DFU | 2 × ray HDR20, cấp H{2}}, tải trước nhẹ | 10 m/phút | ~0,6kN (khoan) |
Lưu ý về cấu hình này:
Hai đường ray trên mỗi trục- bao gồm trục Z. Một đường ray đơn không thể chịu được mômen sinh ra do phần nhô ra của trục chính trong quá trình cắt. Hai đường ray, được bố trí với độ rộng vừa đủ, cung cấp lực cản mô men cần thiết để cắt ổn định, chính xác trên tất cả các trục.
Đai ốc đôi DFU trên trục X và Y- loại bỏ phản ứng ngược dọc trục khi đảo hướng, điều này ảnh hưởng trực tiếp đến độ chính xác của đường viền trên bề mặt gia công. Ma sát chạy cao hơn của đai ốc đôi được quản lý bởi công suất mô-men xoắn của bộ truyền động servo.
Đạo trình 5 mm trên trục Z- cung cấp lực đẩy trên mỗi đơn vị mô-men xoắn của động cơ cao hơn và giảm xu hướng{1}}lùi xe so với các dây dẫn lớn hơn. Kết hợp với phanh giữ động cơ dành cho cụm trục chính nặng trên khoảng 15kg, điều này giữ cho trục Z ở vị trí an toàn khi mất điện.
Bù nhiệt- Vít bi dài trục X và Y sẽ giãn nở vì nhiệt trong quá trình hoạt động liên tục. Trên các trung tâm gia công chính xác, hệ thống bù nhiệt CNC hoặc bố trí hỗ trợ đầu nổi-cố định được sử dụng để quản lý việc này mà không tạo ra ứng suất trục hoặc lệch vị trí trục.
8. Tài liệu tham khảo về tuổi thọ dịch vụ
Các khoảng thời gian sau đây giả định việc bôi trơn ban đầu chính xác, tải vận hành nằm trong khoảng 30% Ca, chu kỳ làm việc vừa phải và khả năng bảo vệ khỏi ô nhiễm đầy đủ. Tuổi thọ sử dụng thực tế thay đổi đáng kể tùy theo điều kiện vận hành.
| Thành phần | Tham khảo tuổi thọ L10 | Khoảng thời gian bảo trì điển hình | Chế độ lỗi phổ biến |
|---|---|---|---|
| Đai ốc vít bi | 8.000–20.000 giờ | Bôi trơn lại sau mỗi 3–6 tháng | Ô nhiễm, bôi trơn không đủ, quá tải |
| Khối dẫn hướng tuyến tính | 20.000–50.000 giờ | Kiểm tra và{0}}bôi trơn lại hàng năm | Ô nhiễm, ăn mòn, tổn thất tiền tải |
| Vòng bi hỗ trợ cuối | 15.000–30.000 giờ | Kiểm tra hoạt động trục hàng năm | Mang mệt mỏi, nén máy giặt tải trước |
Nhiễm bẩn là nguyên nhân phổ biến nhất dẫn đến hư hỏng sớm ở cả hai bộ phận. Đai ốc vít bi hoạt động trong môi trường sạch,{1}}được bôi trơn tốt thường sẽ đạt hoặc vượt quá giới hạn trên của phạm vi tuổi thọ L10 của nó. Cùng một đai ốc hoạt động trong môi trường-bị nhiễm chip mà không có lớp đệm kín phù hợp có thể bị hỏng trong chưa đầy một phần tư thời gian đó.
9. Tóm tắt
Vít bi và thanh dẫn hướng tuyến tính được thiết kế để hoạt động cùng nhau với các chức năng được phân chia rõ ràng:
- Vít bi: cung cấp khả năng truyền động và định vị trục hiệu quả, có thể lặp lại
- Dẫn hướng tuyến tính: đảm bảo độ chính xác của chuyển động theo đường thẳng-, chống lại tải trọng mô men và tải trọng ngang cũng như chịu tải trọng hướng tâm
Hệ thống chỉ hoạt động theo thông số kỹ thuật khi cả hai bộ phận đều khớp chính xác về cấp độ và kích thước chính xác, được căn chỉnh trong phạm vi dung sai trong quá trình lắp đặt và được bảo vệ khỏi bị nhiễm bẩn khi sử dụng. Mức trần hiệu suất của hệ thống kết hợp được thiết lập bởi bất kỳ phần tử nào yếu nhất - cho dù đó là cấp độ vít, cấp tải trước dẫn hướng, cơ chế lắp đặt song song hay bảo vệ chống nhiễm bẩn.
Đối với các nhà chế tạo máy OEM tìm nguồn cung ứng cả vít bi và thanh dẫn hướng tuyến tính cho máy sản xuất, chất lượng lô nhất quán trên cả hai loại thành phần cũng quan trọng như thông số kỹ thuật ban đầu. Sự thay đổi về độ chính xác của tải trước hoặc dây dẫn giữa các lô tạo ra các máy hoạt động khác nhau mặc dù mang cùng số bộ phận.